En el ámbito del procesamiento químico, el tratamiento de avanzado de aguas y las instalaciones energéticas e industriales de alta exigencia, la conducción y contención de fluidos agresivos representa uno de los mayores desafíos operativos para directores de planta y jefes de ingeniería. Los problemas derivados de la corrosión galvánica, la picadura por cloruros, las presiones de servicio, los vacíos severos y las dilataciones térmicas degradan rápidamente las aleaciones metálicas convencionales, provocando paradas no programadas y sobrecostes de mantenimiento inasumibles.
Frente a esta problemática, la respuesta tecnológica definitiva no radica únicamente en seleccionar un polímero adecuado, sino en ejecutar una estrategia «llave en mano» que abarque el diseño, la fabricación y la integración de sistemas de tuberías y equipos plásticos en la planta industrial.
A diferencia del modelo tradicional fragmentado —donde una ingeniería diseña, un taller externo fabrica y una subcontrata instala—, la integración industrial integral asumida por una única empresa especializada garantiza la continuidad de responsabilidad técnica, la compatibilidad absoluta entre componentes y la erradicación de fugas o fallos estructurales en obra.


1. Diseño, Fabricación e Integración de tuberías y equipos plásticos.
El proceso de diseño, fabricación e integración de tuberías y equipos plásticos en PH Technology se ejecuta de forma centralizada a través de cuatro fases consecutivas «llave en mano»:1. Ingeniería de diseño y cálculo estructural Todo proyecto comienza en la oficina técnica con el modelado tridimensional en SolidWorks y AutoCAD. Para garantizar la integridad estructural de las conducciones, se realiza un análisis de estrés en tuberías mediante el software CAESAR II y simulaciones por elementos finitos (FEM / ANSYS) en equipos a presión, cumpliendo con la Directiva Europea de Equipos a Presión (PED 2014/68/UE) y el código alemán AD2000 Merkblatt N1.
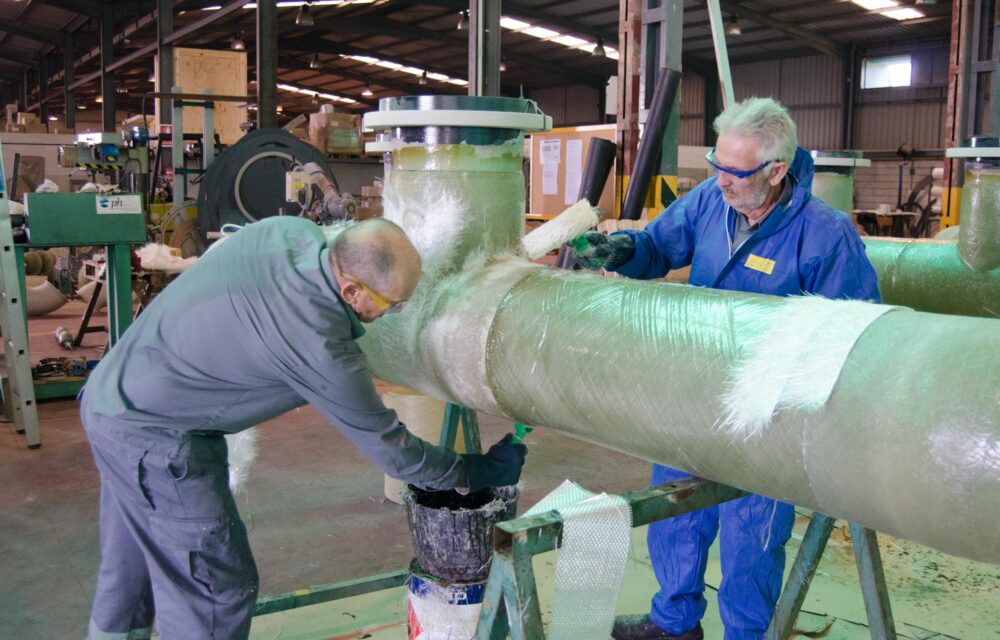
2. Fabricación en taller propio La producción se desarrolla en las instalaciones fabriles de San Juan del Puerto (Huelva), que cuentan con 5.000 m² de naves sectorizadas. En ellas se combina el embobinado helicoidal por control numérico (filament winding) para la construcción automatizada de tuberías y recipientes a presión, el moldeo por contacto manual (hand lay-up) para piezas complejas y la prefabricación en taller de spools e isométricos.
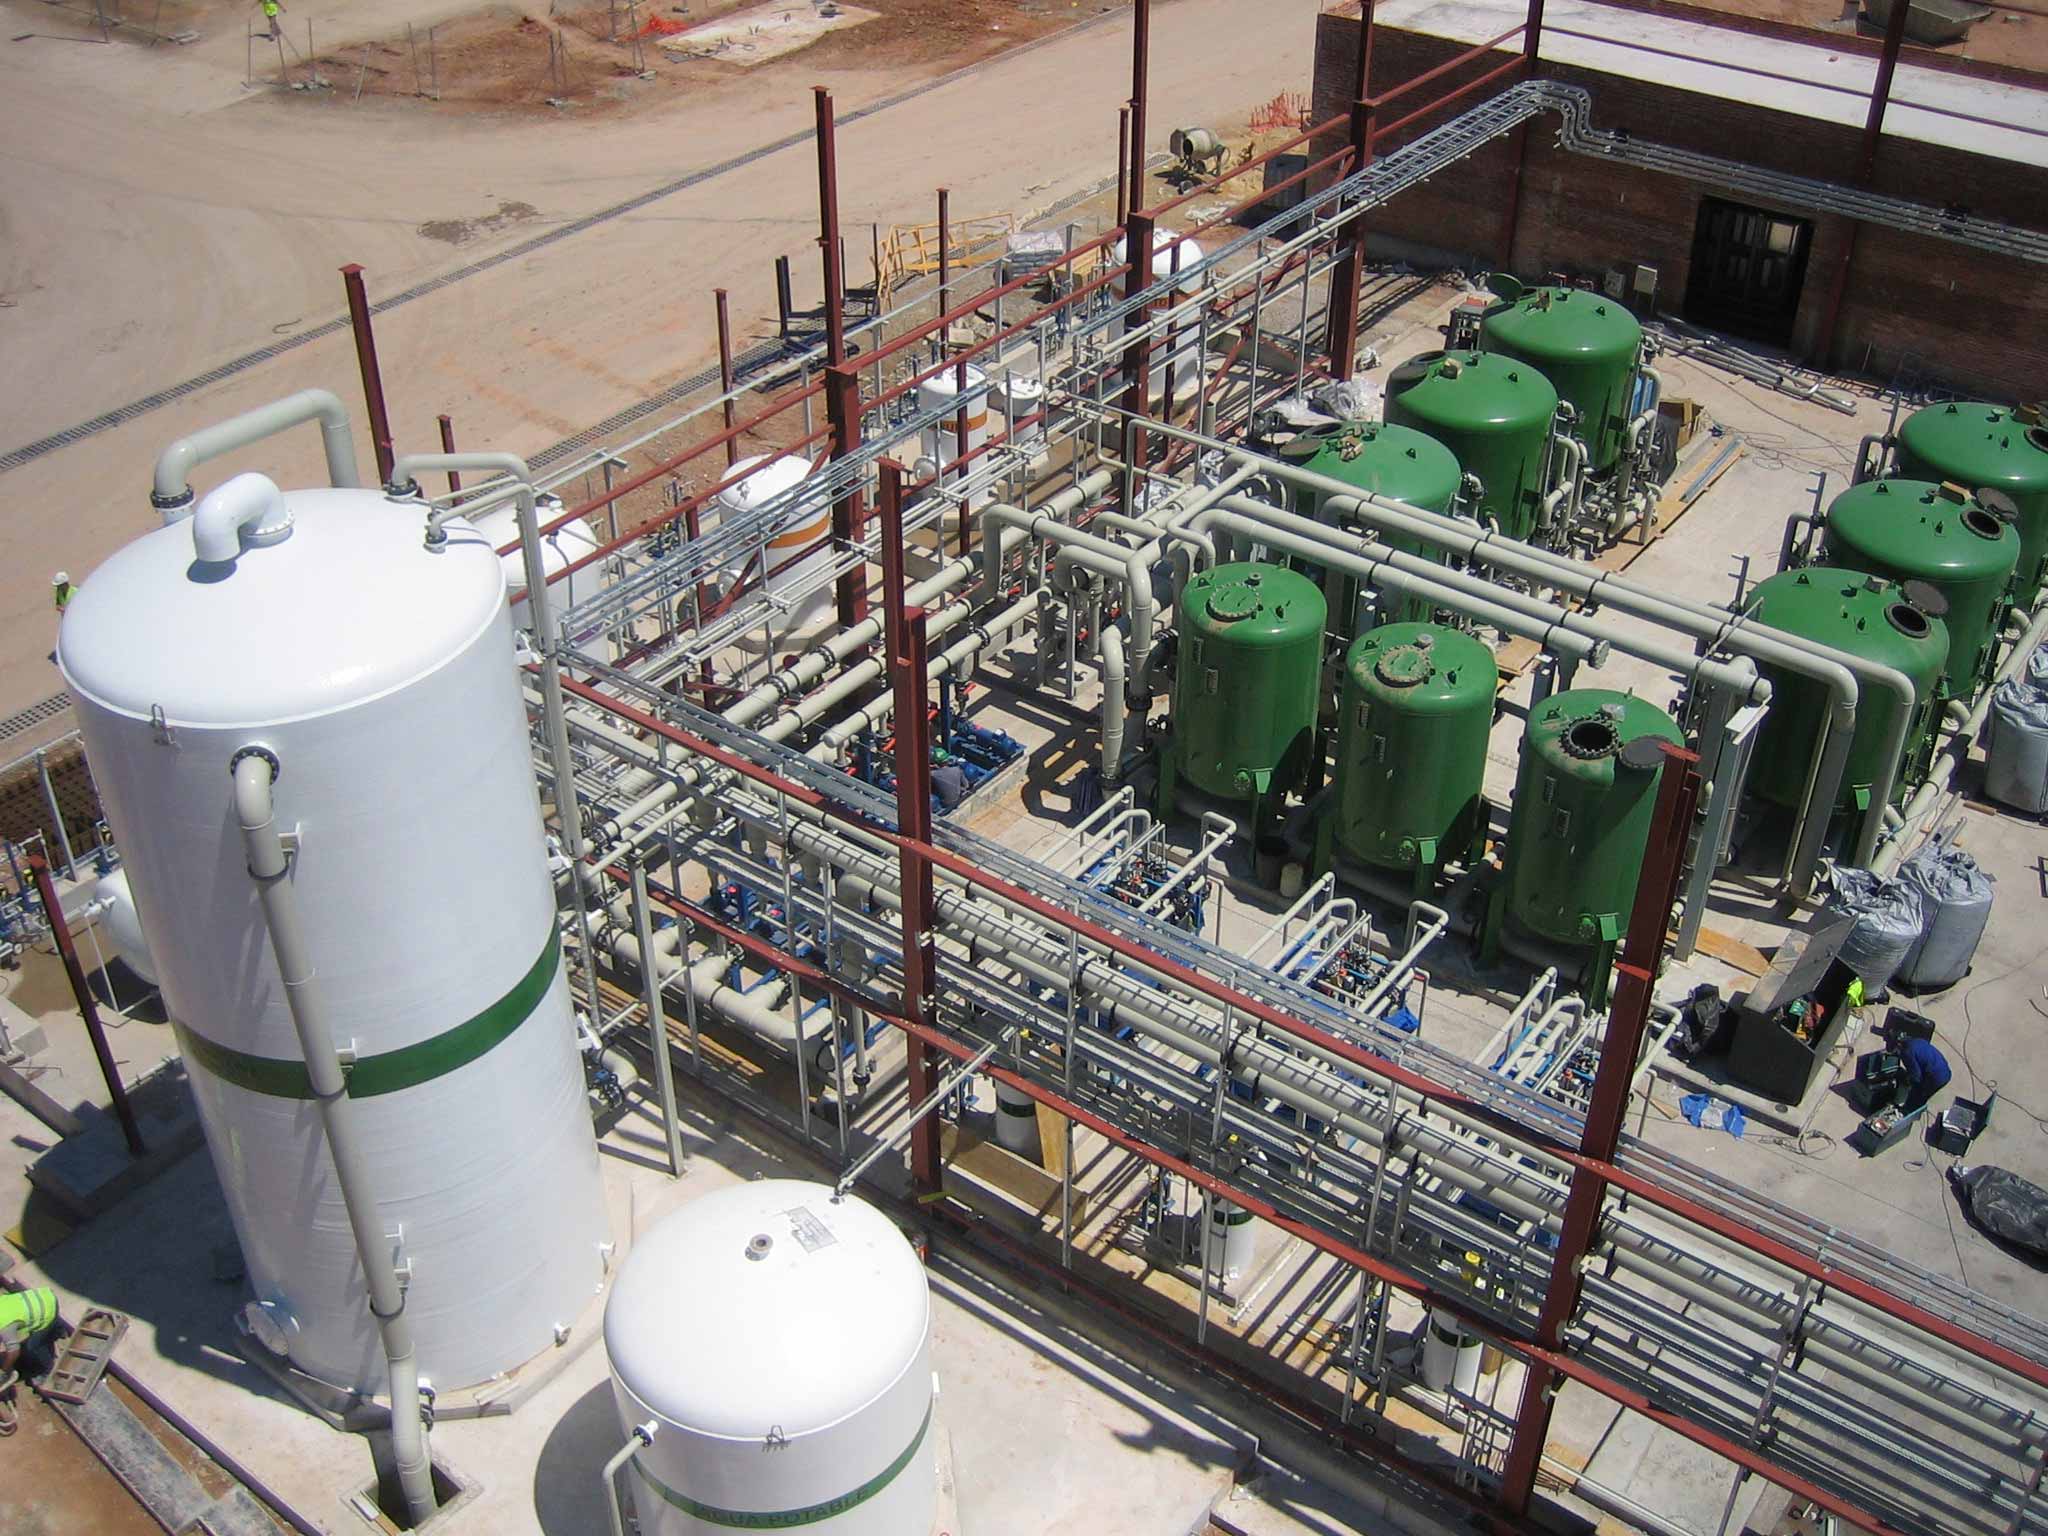
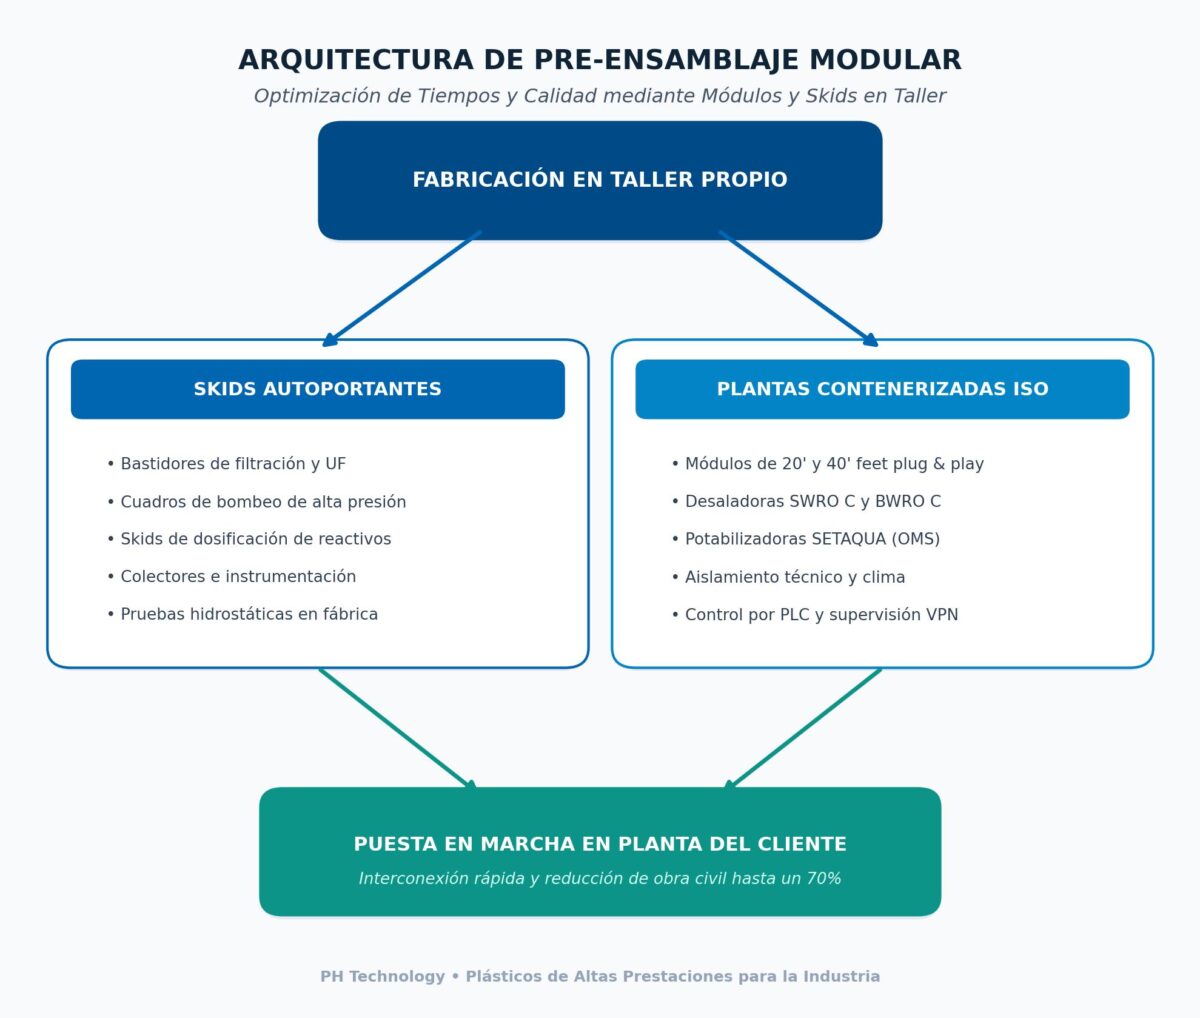
3. Pre-ensamblaje modular y skids Para optimizar los tiempos de ejecución y reducir los trabajos en las instalaciones del cliente, se pre-ensamblan en taller bastidores autoportantes (skids) para sistemas de filtración, dosificación y ósmosis inversa, así como plantas contenerizadas ISO de 20 y 40 pies en formato plug & play. Todos los equipos pasan por estrictas pruebas hidrostáticas y de presión antes de su expedición.
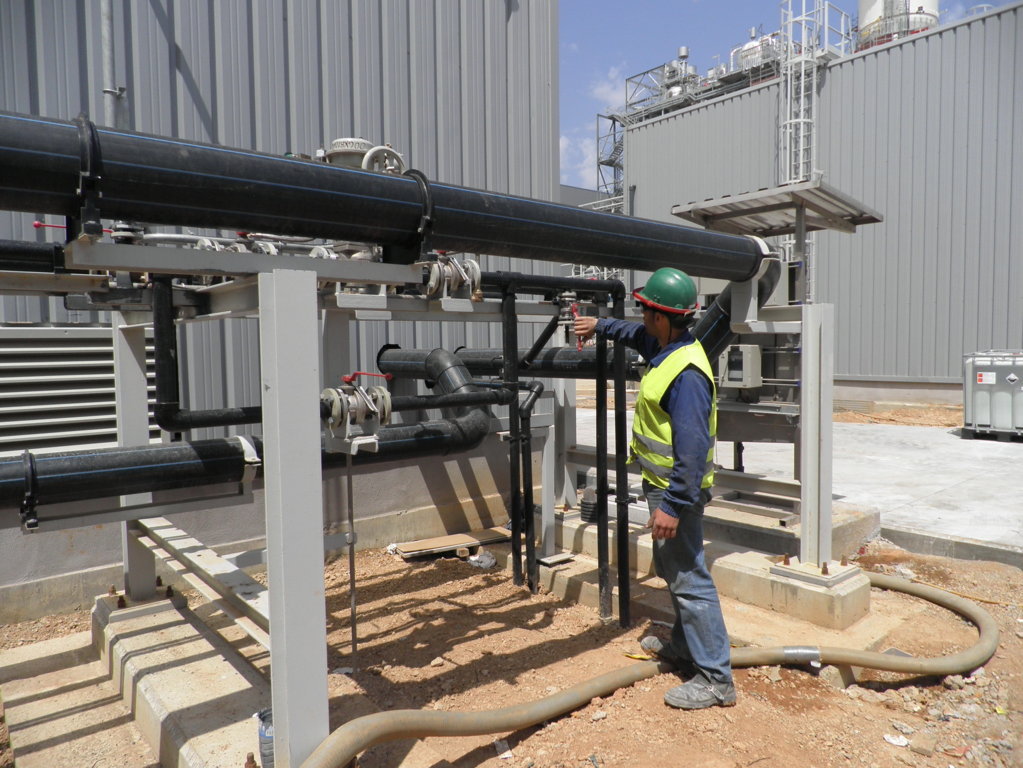
4. Integración y montaje en obra con personal propio La fase final contempla la interconexión de líneas, manifolds y equipos en la planta industrial del cliente. Esta labor se lleva a cabo exclusivamente con personal técnico propio especializado (sin subcontratación de terceros), lo que asegura el cumplimiento de las normativas de soldadura plástica (DVS), un riguroso control de calidad en campo y una puesta en marcha segura.
Esta metodología centralizada elimina las incoherencias entre los planos de diseño y la realidad del montaje en campo, acortando drásticamente los plazos de ejecución en planta (down-time) y reduciendo el Coste Total de Propiedad (TCO) a más de 20 años de operación continua.
Para consultar los detalles de la infraestructura técnica disponible en planta, puedes revisar el Servicio de Integración en PH Technology.
2. Fase 1: Ingeniería de Diseño, Cálculo Estructural y Simulación Digital
Todo proyecto industrial de alta especificación comienza en la oficina técnica. El comportamiento mecánico y térmico de los polímeros (tanto termoplásticos como termoestables y compuestos duales) difiere sustancialmente del comportamiento de los metales, requiriendo un dimensionamiento riguroso adaptado a su viscoelasticidad y dilatación.2.1. Análisis Hidráulico y de Pérdida de Carga
Los termoplásticos y las resinas termoestables ofrecen un coeficiente de rugosidad interna extremadamente bajo en comparación con los aceros carbonados o inoxidables corroídos. Esto permite:- Reducir las pérdidas de carga hidráulicas en líneas de transporte de fluidos.
- Minimizar la potencia requerida en las bombas de proceso, generando un ahorro energético continuado.
- Prevenir la fijación de incrustaciones minerales (fouling) o depósitos biológicos (biofouling).
2.2. Análisis de Estrés en Tuberías con CAESAR II
Los trazados complejos de tubería sometidos a ciclos térmicos y presiones variables sufren empujes considerables en codos, derivaciones y puntos de anclaje. Para garantizar la integridad estructural de la red, la oficina técnica utiliza software de referencia internacional como Hexagon PPM CAESAR II. Esta herramienta permite calcular:- Las tensiones térmicas y flexionales en cada tramo de la línea.
- El diseño exacto de los soportes fijos, guías de deslizamiento y liras de dilación.
- Las cargas transmitidas a las boquillas de las bombas y equipos a presión conectadamente.
2.3. Simulación por Elementos Finitos (FEM)
Para la fabricación de recipientes a presión, torres de lavados de gases (scrubbers), carcasas y geometrías complejas, se aplican técnicas de simulación numérica por Elementos Finitos a través de herramientas como ANSYS y SolidWorks Simulation. Esto valida el grosor del laminado, la orientación de las fibras de vidrio y la resistencia en zonas de concentración de esfuerzos.2.4. Estándares y Códigos Internacionales de Diseño
El cumplimiento normativo garantiza la homologación ante inspecciones industriales y aseguradoras internacionales:- Directiva Europea de Equipos a Presión (PED 2014/68/UE / PED 97/23/CE): Regula el diseño, fabricación y evaluación de conformidad de aparatos a presión. Puede consultarse el marco legal completo en EUR-Lex.
- AD2000 Merkblatt N1: Código normativo alemán referente al diseño y fabricación de recipientes a presión en plásticos reforzados con fibra de vidrio.
- Normas DIN 16965 y DIN 16966: Estándares alemanes para la fabricación de tuberías, bridas y accesorios en PRFV y materiales compuestos duales.
- BS 7159: Código británico para el diseño y construcción de sistemas de tuberías de plástico reforzado para plantas químicas de proceso. Toda la documentación técnica normativa está catalogada en portales como DIN / Beuth Verlag.
3. Fase 2: Materiales Poliméricos Avanzados y Fabricación en Taller
El proceso de fabricación de PH Technology se realiza en sus instalaciones industriales situadas en San Juan del Puerto (Huelva), sobre una parcela de 60.000 m² que alberga 5.000 m² de naves cubiertas. La producción está estrictamente sectorizada para evitar la contaminación cruzada entre el conformado de termoplásticos y el laminado de polímeros termoestables (FRP).3.1. Termoplásticos de Ingeniería
Se emplean principalmente en el transporte de fluidos donde la inercia química del material es prioritaria:- PE100 (Polietileno de Alta Densidad): Destacado por su tenacidad, resistencia al impacto y soldabilidad por termofusión en conducciones industriales de gran diámetro.
- PP-H (Polipropileno Homopolímero): Excelente resistencia frente a soluciones salinas, ácidos diluidos y álcalis a temperaturas de hasta 80 ºC.
- PVC-U y PVC-C: Utilizados en distribución hidráulica y reactivos químicos de media exigencia.
- Fluoropolímeros (PVDF / ECTFE): Polímeros de alta gama para ácidos concentrados (sulfúrico, clorhídrico, nítrico) y disolventes a elevadas temperaturas.
3.2. Polímeros Termoestables y Plásticos Reforzados (FRP / PRFV)
Consisten en una matriz de resina sintética polimerizada que engloba un refuerzo mecánico de fibra de vidrio (o fibra de carbono).- Resinas de Poliéster y Epoxi Viniléster (DIN 16946/2): Formuladas específicamente según el agente químico que vaya a contener el equipo.
- Filament Winding (Enrollamiento Helicoidal por Control Numérico): Proceso automatizado en el taller de aparatos a presión (1.000 m²) para la fabricación de la pared estructural de tubos y carcasas con simetría de revolución.
- Hand Lay-Up (Moldeo por Contacto Manual): Aplicación artesanal de capas de tejido de vidrio y resina para componentes de geometría compleja o capas internas de barrera química (liner).
3.3. Materiales Compuestos Duales (Liner Termoplástico + Refuerzo FRP)
Para condiciones de trabajo donde concurren presiones altas, vacío, fluctuaciones de temperatura y química highly agresiva, se emplea la tecnología de material compuesto dual. Esta arquitectura combina un liner interno de termoplástico (PVC-U, PP-H, PVDF o ECTFE) que actúa como barrera química inerte, revestido exteriormente por un laminado estructural de FRP que aporta la resistencia mecánica.| Criterio Técnico | Termoplástico Puro | FRP (PRFV) Termoestable | Material Compuesto Dual (Liner + FRP) |
|---|---|---|---|
| Resistencia Química Interna | Excelente | Muy Buena (depende de la resina) | Excepcional (aportada por el termoplástico) |
| Resistencia Mecánica y Presión | Moderada | Alta | Muy Alta (aportada por la estructura FRP) |
| Comportamiento en Vacío Severo | Limitado | Bueno | Sobresaliente (adherencia termoplástico-FRP) |
| Resistencia a la Dilatación Térmica | Alta dilatación | Baja dilatación | Estabilizada por la estructura exterior |
| Vida Útil Estimada en Planta | 10–15 años | 15–20 años | >25 años con mantenimiento mínimo |
4. Fase 3: Pre-ensamblaje Modular, Skids Autoportantes y Plantas Contenerizadas
Reducir la presencia de soldadores y laminadores en la obra del cliente es una prioridad técnica. Por ello, la prefabricación en taller abarca no solo spools de tubería, sino módulos completos listos para su interconexión (plug & play).
4.1. Skids y Bastidores Autoportantes
Los skids mecánicos integran en una única estructura autoportante de PRFV o acero revestido todos los equipos de proceso:- Bastidores de membranas de ultrafiltración (UF) y ósmosis inversa (RO).
- Skids de dosificación de ácidos, hipoclorito y antiincrustantes.
- Colectores de distribución e instrumentación de campo (caudalímetros, transmisores de presión y pH).
4.2. Soluciones Contenerizadas ISO
Para proyectos en ubicaciones remotas, plantas portátiles o situaciones de emergencia, los sistemas se integran dentro de contenedores marítimos ISO acondicionados (20′ o 40′ pies):- Modelos SWRO C y BWRO C: Soluciones contenerizadas de desalación de agua de mar y agua salobre.
- Plantas Potabilizadoras: Cumplen de forma estricta los estándares de calidad de agua potable establecidos por la Organización Mundial de la Salud (OMS / WHO).
- Sistemas de Automatización: Control automatizado mediante autómata programable (PLC) y supervisión remota garantizada mediante conexión VPN segura.
5. Fase 4: Integración y Montaje en Obra con Personal Técnico Propio
El cuello de botella de la mayoría de proyectos de ingeniería plástica sucede durante la instalación final. Una mala ejecución de la soldadura de termoplásticos (por termofusión, a gas caliente con aportación o a tope) o un laminado de unión de FRP defectuoso puede arruinar el diseño más sofisticado.5.1. El Valor Diferencial de No Subcontratar
PH Technology ejecuta el montaje en campo utilizando exclusivamente personal técnico propio y especializado. Esto garantiza:- Soldadores y Laminadores Certificados: Formados de acuerdo con las normativas DVS (sociedad alemana de soldadura) para plásticos.
- Verificación de Tolerancias: Control geométrico e interconexión perfecta con las boquillas de los recipientes y bombas.
- Pruebas de Presión e Inspección NDT: Realización de pruebas hidrostáticas, ensayos no destructivos y pruebas de estanqueidad previa a la puesta en marcha.
5.2. Seguridad, Calidad y Compromiso Sostenible
- Departamento Propio de Prevención de Riesgos Laborales (PRL): Protocolos estrictos para trabajos en espacios confinados, alturas y plantas químicas en servicio.
- Sostenibilidad Industrial: La planta de fabricación cuenta con un sistema de autoconsumo fotovoltaico financiado por la Unión Europea a través de los fondos NextGenerationEU.